KSG का कैटलॉग और फ्लो चार्ट ड्राई-लेड नीडल पंच प्रक्रिया दिखाते हैं: स्टेपल फाइबर तैयार करें, कार्ड वेब बनाएँ, उसकी क्रॉस लैपिंग करें और फिर नीडल लूम से बैट को सघन करें। लाइन चुनने के लिए केवल लूम का विनिर्देश पर्याप्त नहीं; फीडस्टॉक, पहले चरण का वेब और तैयार कपड़े की आवश्यकताओं को साथ देखना होगा।
दस्तावेज़ में वर्णित ड्राई-लेड नीडल पंच प्रक्रिया
पॉलिएस्टर जियोटेक्सटाइल चार्ट में कटिंग और वाइंडिंग से पहले फाइबर तैयारी, कार्डिंग, क्रॉस लैपिंग और तीन नीडल पंच स्थान हैं। यह प्रक्रिया उदाहरण है, सार्वभौमिक क्षमता या चौड़ाई विनिर्देश नहीं।
-
1
फाइबर तैयारी
पहले स्केल हॉपर, सिलिंडर ओपनर, स्प्रे उपकरण, मैग्नेट डक्ट, मिक्सिंग टैंक और फाइन ओपनर दिखाए गए हैं।
-
2
वेब और बैट निर्माण
एक वर्टिकल हॉपर कार्डिंग को फीड करता है, जिसके बाद क्रॉस लैपिंग और वेब फीडिंग आती है।
-
3
चरणबद्ध नीडल पंचिंग
प्री-नीडलिंग के बाद दूसरे और तीसरे नीडल पंच स्थान हैं।
-
4
फिनिशिंग
चार्ट में अक्यूमुलेटर, फिर क्रॉस कटिंग और वाइंडिंग हैं। तैयार उत्पाद के बॉक्स के नीचे वेस्ट पिकर का अलग लेबल है।
स्रोत: FLOW_CHART_1790837152411.pdf, पृ. 1 (प्रकाशन तिथि नहीं दी गई है)। HTML चरण उत्पादन चरण जोड़े बिना मूल क्रम को समूहों में प्रस्तुत करते हैं।
एक needle punch लाइन में क्या-क्या होता है
ओपनिंग और फीडिंग फाइबर को कार्डिंग के लिए तैयार करती हैं। कार्ड वेब बनाता है और क्रॉस लैपर नीडल पंचिंग से पहले परतदार बैट बनाता है। KSG के जियोटेक्सटाइल फ्लो चार्ट में इसके बाद प्री-नीडलिंग और दो और नीडल पंच चरण, फिर अक्यूमुलेटर और कटिंग व वाइंडिंग दिखाई गई हैं।
वह चार्ट पॉलिएस्टर जियोटेक्सटाइल का उदाहरण है, हर नीडल पंच परियोजना का विनिर्देश नहीं। ओपनिंग उपकरण, लूम व्यवस्था और फिनिशिंग चरण वास्तविक फाइबर और उत्पाद के लिए चुने जाने चाहिए।
मशीनों के बीच कनेक्शन भी मशीनों जितनी सावधानी से तय करें: फीड स्थिरता, वेब चौड़ाई, नियंत्रण, ट्रांसफर खंड और रुकने व दोबारा चालू होने का व्यवहार, सभी लाइन समीक्षा में शामिल हैं।
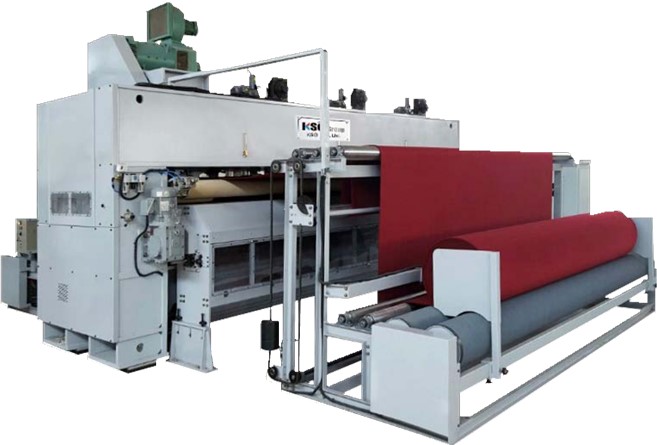
Needle looms और velour विकल्प
नीडल पंचिंग फाइबर को यांत्रिक रूप से उलझाकर जोड़ती है। नीडल का चयन, प्रवेश गहराई, स्ट्रोक सेटिंग और सामग्री की अग्रगति सघनीकरण को प्रभावित करते हैं तथा उत्पाद परीक्षण से तय होने चाहिए।
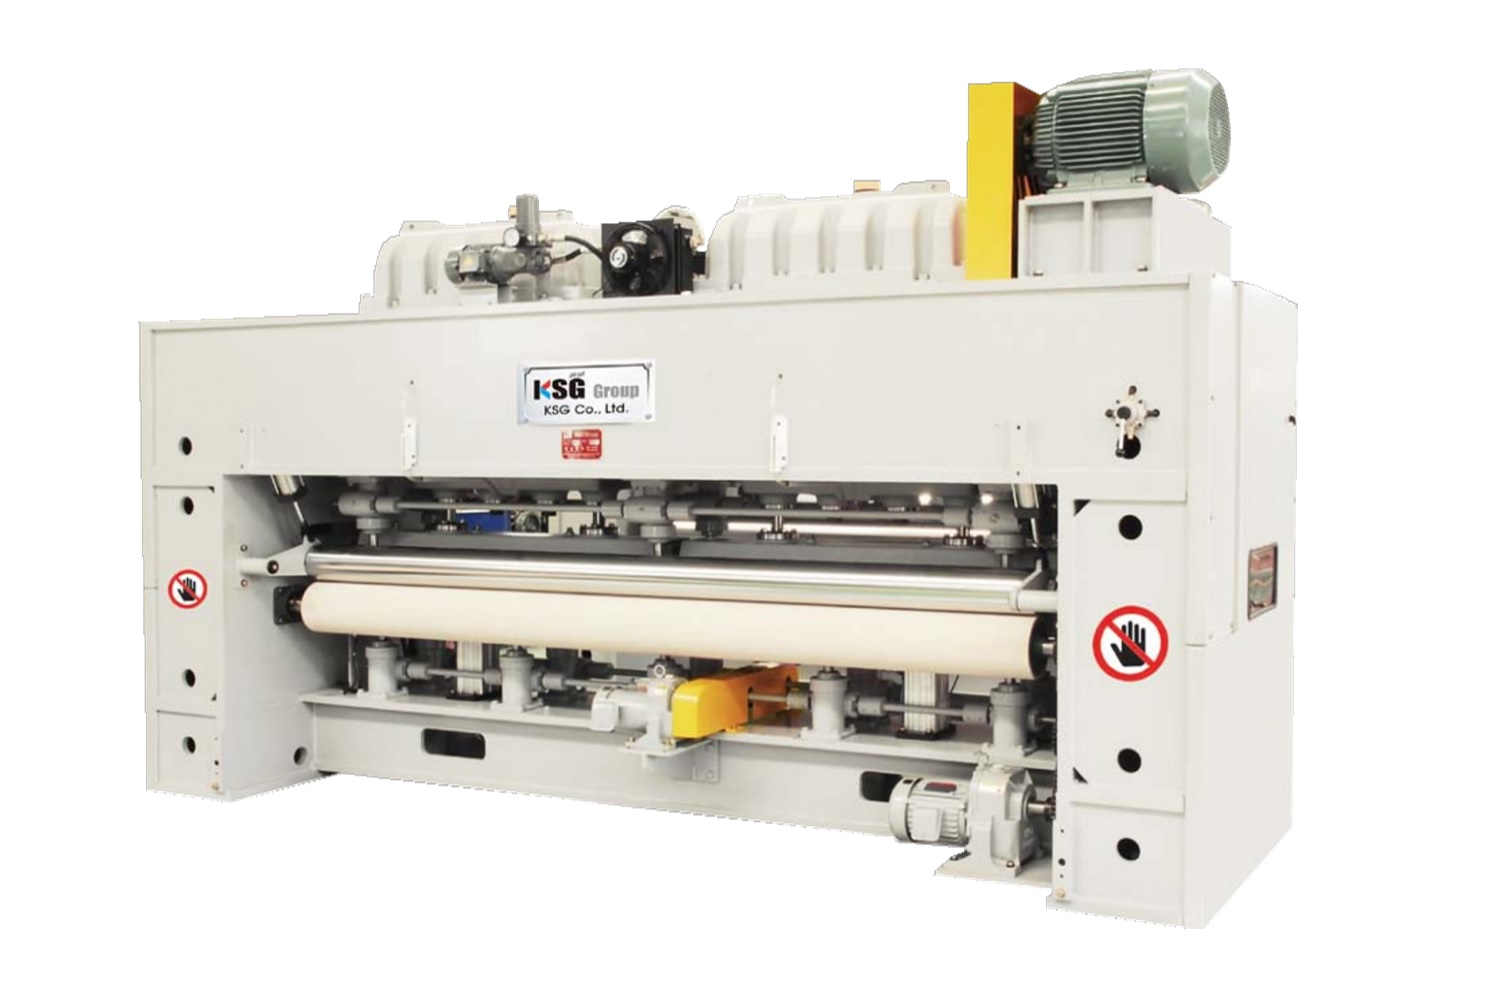
कैटलॉग में वेलूर नीडल लूम अलग सूचीबद्ध है। यदि संरचित सतह चाहिए, तो संदर्भ नमूना शामिल करें और पूछें कि कौन-सा लूम और उससे पहले कौन-सी तैयारी चाहिए।
सुखाना या थर्मल बॉन्डिंग अलग फिनिशिंग आवश्यकता हो सकती है। यह न मानें कि यांत्रिक रूप से बंधा और ताप से बंधा कपड़ा समान उपकरण या सेटिंग से बन सकता है।
खरीदारों को जिन प्रश्नों का समाधान करना चाहिए
हर उत्पाद का लक्षित वजन, मोटाई, चौड़ाई, मजबूती और सतह फिनिश बताएँ। बिना शर्तों वाली वजन सीमा या अधिकतम गति लाइन चयन का भरोसेमंद आधार नहीं है।
पूछें कि उत्पादन कैसे मापा जाएगा, किस फाइबर पर और किन गुणवत्ता सीमाओं के अनुसार। आपूर्तिकर्ता के साथ परीक्षण अवधि, नमूना विधि और स्वीकृति मानदंड तय करें।
एकाधिक उत्पादों के लिए चेंजओवर और घिसने वाले पुर्जों पर चर्चा करें। पूछें कि कौन-सी सेटिंग नियंत्रण से बदलेगी और किनके लिए नीडल, कार्ड क्लोदिंग, टूलिंग या अन्य यांत्रिक बदलाव चाहिए।
परियोजना की सीमा परिभाषित करें
KSG की सामग्री में अलग मशीनें और जुड़ी हुई लाइन के लेआउट शामिल हैं। प्रस्तावित मशीन सूची, इंटरफ़ेस जिम्मेदारियाँ, यूटिलिटी आवश्यकताएँ और स्थापना दायरा लिखित रूप में माँगें।
कमीशनिंग, प्रशिक्षण, स्पेयर पार्ट्स और सहायता शर्तों के लिए परियोजना-विशिष्ट समझौता चाहिए। कैटलॉग का आरेख चालू करने की तारीख या तैयार उत्पाद के प्रदर्शन स्तर की प्रतिबद्धता नहीं है।
KSG को फाइबर की जानकारी, उत्पाद नमूना, लक्षित कपड़ा गुण, उत्पादन आवश्यकताएँ और स्थल का ड्रॉइंग भेजें। ये नीडल पंच लाइन तथा सहमत परीक्षण और स्वीकृति योजना पर चर्चा का व्यावहारिक आधार हैं।
संबंधित उद्योग गाइड
क्या आप इसे एकीकृत करने के लिए तैयार हैं Needle Punching?
एकीकरण, कस्टम कॉन्फ़िगरेशन और आपके संयंत्र के लिए मूल्य निर्धारण पर चर्चा हेतु हमारे सेल्स इंजीनियरों से संपर्क करें।