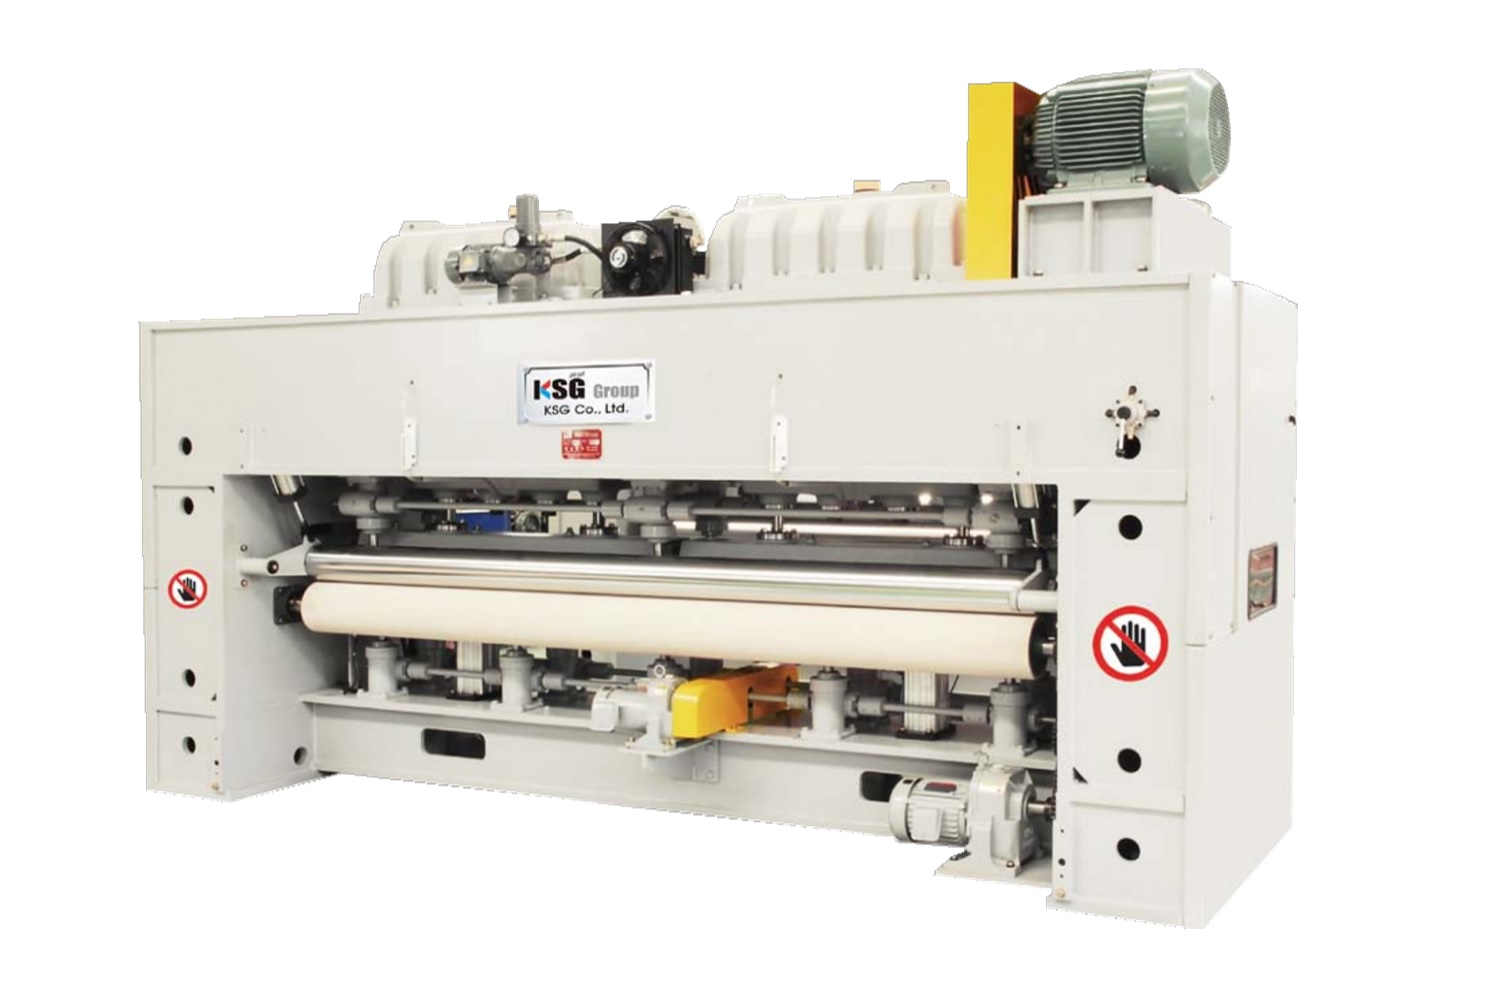
KSGのカタログとフロー図には、短繊維を準備し、カードウェブを形成してクロスラッピングし、ニードルルームで積層ウェブを結合する乾式ニードルパンチ工程が示されています。ライン選定にはルームの仕様だけでは不十分です。原料、前段のウェブ、完成生地の要件を併せて検討する必要があります。
資料に示された乾式ニードルパンチ工程
ポリエステル製ジオテキスタイルの図には、切断・巻取りの前に、繊維準備、カーディング、クロスラッピング、三つのニードルパンチ位置が示されています。これは工程例であり、すべてに適用できる能力や幅の仕様ではありません。
-
1
繊維準備
最初に、計量ホッパー、シリンダー開繊機、スプレー設備、マグネットダクト、混合タンク、ファインオープナーが示されています。
-
2
ウェブと積層ウェブの形成
縦型ホッパーからカーディング工程へ供給し、続いてクロスラッピングとウェブ供給を行います。
-
3
段階的なニードルパンチ
予備ニードルパンチに続き、第2・第3ニードルパンチ位置が示されています。
-
4
仕上げ
図にはアキュムレーター、その後に横切断と巻取りが示されています。ウェイストピッカーは完成品の枠の下に別に表示されています。
出典:FLOW_CHART_1790837152411.pdf、1ページ(発行日記載なし)。HTMLの工程説明は、製造工程を追加せず、元の順序をまとめています。
ニードルパンチラインを構成する設備
開繊と供給によって、繊維をカーディングに向けて準備します。カードがウェブを形成し、クロスラッパーがニードルパンチ前の積層ウェブを作ります。KSGのジオテキスタイル工程図には、続いて予備ニードルパンチと二つの追加ニードルパンチ工程、その後にアキュムレーター、切断、巻取りが示されています。
この図はポリエステル製ジオテキスタイルの例であり、すべてのニードルパンチ計画の仕様ではありません。開繊設備、ルーム配置、仕上げ工程は、実際の繊維と製品に合わせて選択する必要があります。
機械本体と同じように、機械間の接続も慎重に合意してください。供給の安定性、ウェブ幅、制御、搬送部、停止・再起動時の動作はすべてライン検討に含まれます。
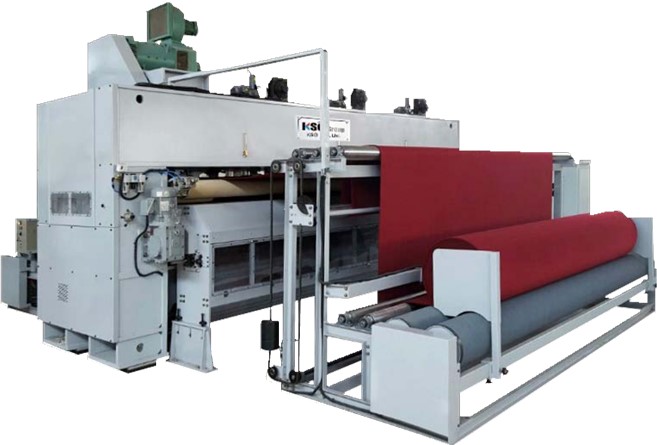
ニードルルームとベロアオプション
ニードルパンチは繊維を機械的に絡み合わせます。針の選択、貫入深さ、ストローク設定、材料送りが結合に影響するため、製品試験によって定める必要があります。
カタログでは、ベロア用ニードルルームが別に掲載されています。立体的な表面が必要な場合は、参考サンプルを添え、必要なルームと前段の準備工程を確認してください。
乾燥や熱接着が、別の仕上げ要件になる場合があります。機械的に結合した生地と熱接着した生地を、同じ設備や設定で製造できるとは考えないでください。
買い手が確認すべき事項
製品ごとに、目標目付、厚さ、幅、強度、表面仕上げを明記してください。条件が示されていない目付範囲や最高速度は、ライン選定の信頼できる根拠にはなりません。
どの繊維を使い、どの品質限界に基づいて、どのように生産量を測定するのかを確認してください。供給者と試験時間、サンプリング方法、検収基準を定義してください。
複数製品を扱う場合は、品種切替と摩耗部品を検討してください。制御で変更できる設定と、針、針布、工具、その他の機械的変更が必要な設定を確認してください。
プロジェクトの範囲を定義
KSGの資料は、単体機械と連結したライン配置を扱っています。提案機械リスト、インターフェース責任、ユーティリティ要件、据付範囲を書面で依頼してください。
試運転、研修、予備部品、支援条件には、プロジェクトごとの合意が必要です。カタログの図面は、立上げ日や完成品の性能水準を約束するものではありません。
繊維情報、製品サンプル、目標生地特性、必要な生産量、現場図面をKSGにお送りください。ニードルパンチラインと、合意する試験・検収計画を検討するための実務的な基礎になります。