KSG型錄與流程圖展示乾式針刺路徑:準備短纖維、形成梳理纖網、交叉鋪網,再經針刺機固結纖維層。僅憑針刺機規格不足以選擇產線;必須一併考量原料、上游纖網及成品布需求。
文件記載的乾式針刺路徑
聚酯土工布圖面在切割收卷之前顯示纖維準備、梳理、交叉鋪網及三個針刺位置。這是製程範例,而非通用產能或幅寬規格。
-
1
纖維準備
首先列出秤量料斗、滾筒開纖機、噴灑設備、磁鐵管道、混合槽及精開纖機。
-
2
纖網與纖維層形成
立式料斗供料至梳理機,接著進行交叉鋪網與纖網給料。
-
3
分段針刺
預針刺之後為第二及第三針刺位置。
-
4
後整理
圖面顯示儲布機,再進行橫切與收卷。廢料揀選機另行標示於成品方框下方。
來源:FLOW_CHART_1790837152411.pdf,第1頁(未註明出版日期)。HTML步驟依原始順序分組,未添加生產階段。
針軋產線的組成
開纖與給料將纖維預處理以供梳理。梳理機形成纖網,交叉鋪網機在針刺前建立多層纖維層。KSG土工布流程圖接著列出預針刺及兩道後續針刺,再進入儲布、切割與收卷。
此圖為聚酯土工布範例,並非所有針刺專案的規格。開纖設備、針刺機配置及後整理階段應依實際纖維與產品選擇。
機器之間的連接應與機器本身同樣審慎議定:給料穩定性、纖網幅寬、控制、轉移區段及停機與重新啟動行為,均屬產線審查範圍。
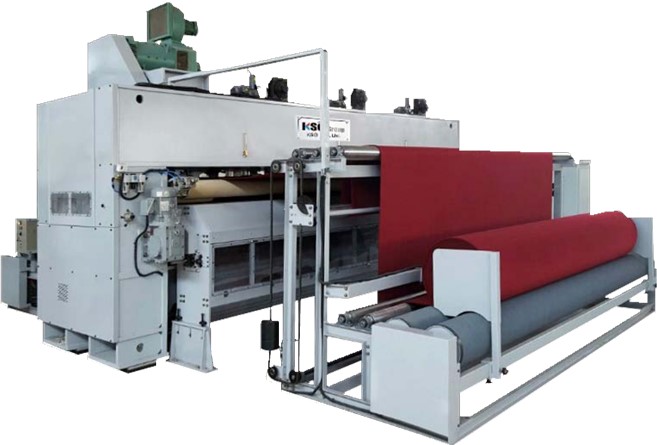
針軋機與絨面選項
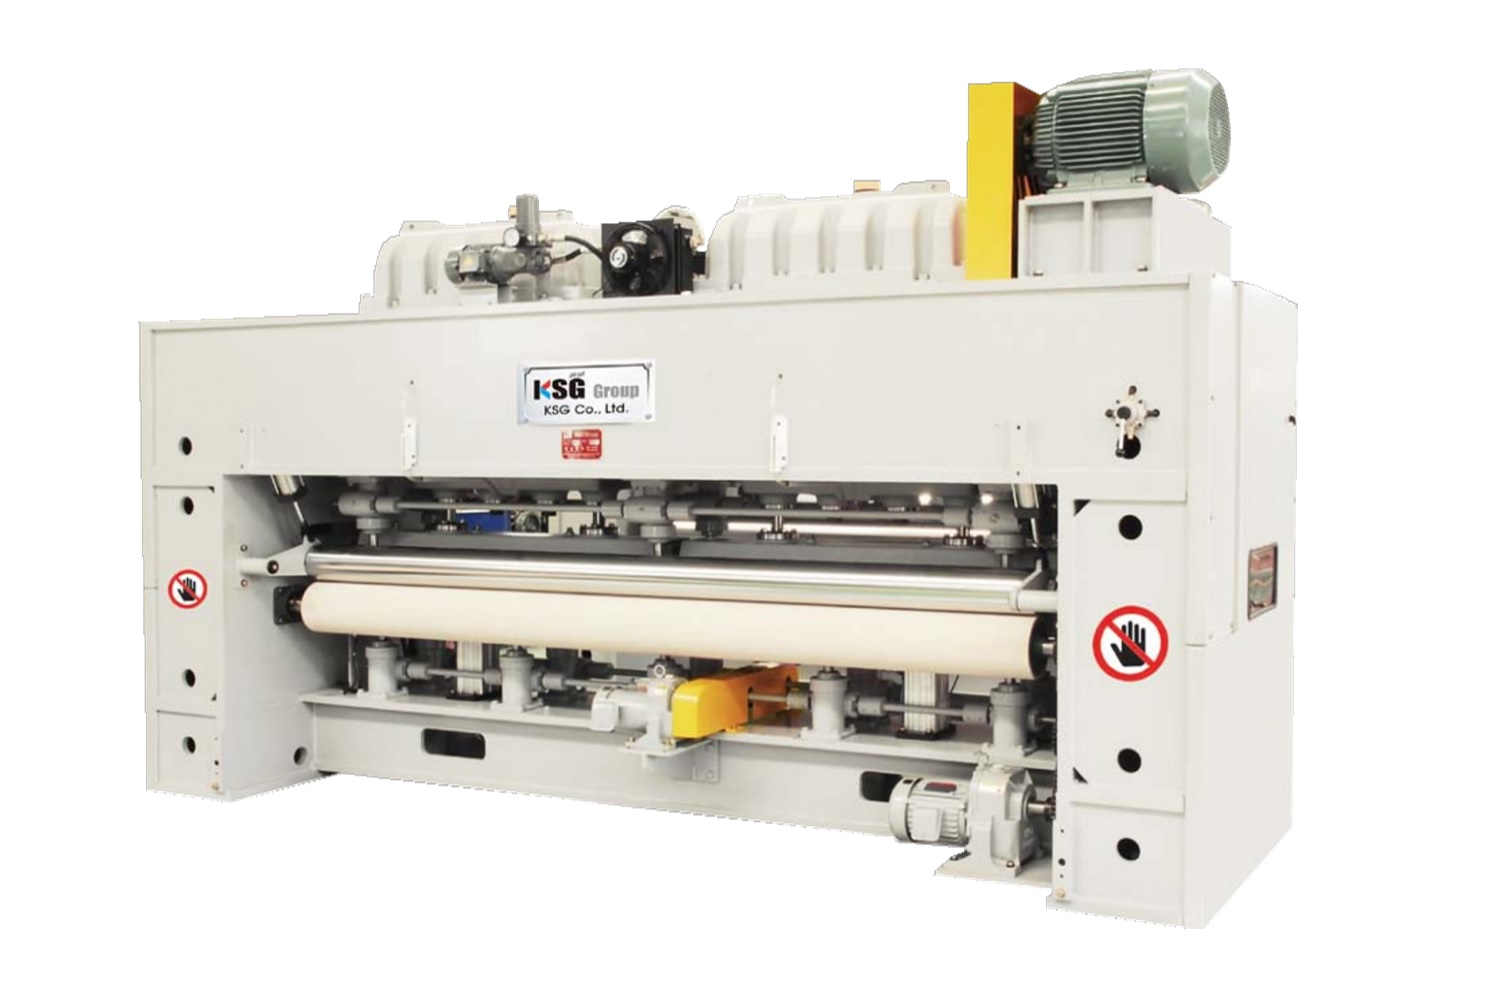
針刺以機械方式使纖維纏結。針型選擇、刺入深度、衝程設定及材料前進量會影響固結,應透過產品試驗確定。
型錄另列絨面針刺機。若需要立體表面,請附參考樣品,並詢問所需針刺機及上游預處理。
乾燥或熱固結可能是獨立的後整理需求。不應假定機械固結布與熱固結布可用相同設備或設定生產。
買方應釐清的問題
請逐一說明各產品的目標克重、厚度、幅寬、強度及表面處理。未附條件的克重範圍或最高速度,並不是選擇產線的可靠依據。
請詢問產量如何量測、使用何種纖維,以及依據哪些品質限值。與供應商界定試驗時長、取樣方法及驗收標準。
若生產多種產品,請討論換產及耗損零件。詢問哪些設定可透過控制系統變更,哪些需要更換針、針布、工具或其他機械調整。
界定專案界線
KSG資料涵蓋單機及相互連接的產線配置。請以書面索取所提供機器清單、介面責任、公用設施需求及安裝範圍。
試運轉、培訓、備品及支援條款需要專案專屬協議。型錄圖面並不是對啟動日期或成品性能水準的承諾。
請向KSG提供纖維資訊、產品樣品、目標布料特性、產量需求及廠區圖。這些資料可作為討論針刺產線及議定試驗與驗收計畫的實務基礎。